
18737351269

辉县市腾飞机械制造有限公司
手机: 18737351269
电话:0373-6066838
传真:0373-6066848
邮箱:tengfeizhugang@163.com
地址: 河南省辉县市孟庄镇工业园区
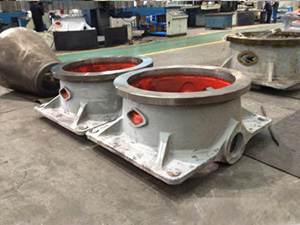
南通铸钢件毛坯成型后,表层会存在氧化皮、细微凹凸与成型偏差,无法直接满足装配使用条件,需要预留一定切削厚度,也就是加工余量。合理把控余量标准,是平衡铸钢件加工成本、成品尺寸与加工效率的关键。大型铸件因尺寸大、结构复杂、成型收缩幅度不均,余量预留与常规小件存在明显区别,需要结合生产特性规范把控。
一、毛坯余量主要影响因素
毛坯余量数值并非固定不变,受多重生产条件制约。铸件整体规格与成型吨位会影响形变范围,尺寸越大的铸件,凝固收缩产生的偏差区间越宽,余量预留数值需要适当调整。构件结构形态也会产生作用,壁厚不均、异形曲面、中空腔体结构,成型过程偏差随机性更强,余量预留需区别于规整铸件。同时,铸造工艺、加工位置属性也会带来影响,砂铸成型波动相对明显,装配接触面、密封位置的余量需求高于普通外观区域。
二、毛坯余量选取原则
结合大型铸件生产特点,余量选取需遵循差异化适配原则。设备关键装配、承压对接区域,可适度放宽余量数值,抵消成型与热处理产生的细微偏移,避免加工后贴合度不足。非承重、非配合的外观区域,可适当缩减余量,减少切削作业量与材料损耗。结构复杂、易形变的大件,禁止采用全域统一余量的方式,需根据不同部位结构特点分区预留,同时结合热处理形变特性预留补偿空间。
三、大型铸件加工规范说明
大型铸件加工需遵循分步规范流程,毛坯加工前需复测整体尺寸,核对各区域余量分布情况,提前处理异常区域。加工过程采用分区作业模式,区分基准面、承压面与普通结构面,匹配对应的切削方式。采用粗加工、时效处理、精加工分步工序,逐步释放加工应力,弱化形变带来的尺寸波动。全程多点检测尺寸数据,维持各部位切削均匀度,适配重工设备装配需求。
不同结构、工况的大型铸件适配的余量方案各不相同,可根据铸件参数与加工需求,对接定制适配的余量预留与加工方案。


 18737351269

 点击咨询
